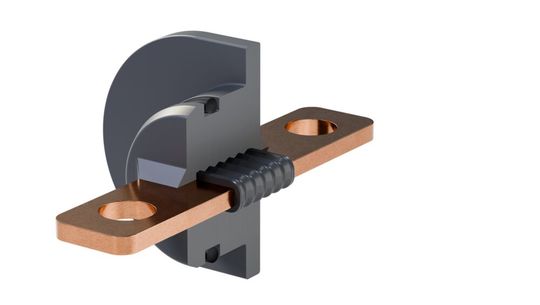
Wo Kupferleiter Gehäusewände durchdringen, treffen zwei Werkstoffe mit sehr unterschiedlicher Wärmeausdehnung aufeinander. Gängige Vergusssysteme reagieren darauf mit Mikrorissen. Es gibt Verbindungstechniken, die dieses Problem lösen.
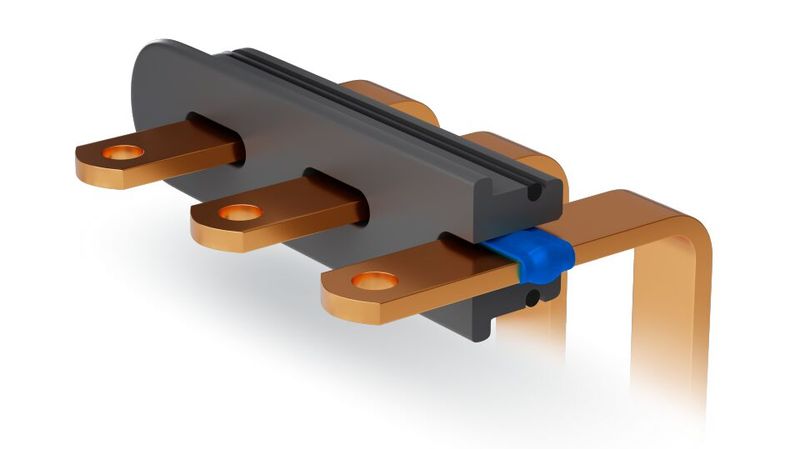
Drei rechteckige Stromschienen aus Kupfer führen durch ein Bauteil aus Thermoplast. Der Schnitt zeigt die blaue Elastomerschicht: Sie ist chemisch an das Kupfer gebunden und dichtet zwischen Stromschiene und Kunststoff.
(Bild: Freudenberg Sealing Technologies)
Elektrische Durchführungen im Antriebsstrang von Elektrofahrzeugen gelten als unterschätzte Schwachstelle. Dort verbinden Busbars – starre Stromschienen aus Kupfer oder Aluminium – die Hochvoltkomponenten miteinander: von der Batterie zur Junction Box, vom Inverter zum Elektromotor, teils auch zwischen den Zellmodulen im Batteriegehäuse. An diesen Stellen müssen sie durch Gehäusewände geführt werden, weshalb dort zwei Werkstoffe mit deutlich unterschiedlichen Wärmeausdehnungskoeffizienten aufeinandertreffen. Bei rundem Querschnitt verteilt sich die daraus entstehende Spannung gleichmäßig über den Umfang und lässt sich mit einem aufgesetzten Dichtelement aus Kunststoff und Gummi beherrschen, das radial und axial abdichtet. Bei den zunehmend verbauten rechteckigen Stromschienen dagegen konzentriert sie sich in den Ecken. Im Fahrbetrieb tritt diese Last ständig auf, und anders als bei einer Kabelverbindung lässt sich eine schadhafte Durchführung später kaum noch reparieren.
Wenn Epoxidverguss an seine Grenzen stößt
Die heute verbreiteten Pottings aus Epoxid reagieren auf diese wiederkehrende Belastung mit Mikrorissen. Über diese Risse gelangen Öl oder Kältemittel in Bereiche, die trocken bleiben müssen. Das ist mehr als ein Dichtigkeitsproblem: Die Durchführung soll neben der Abdichtung auch die elektrische Isolierung zwischen dem spannungsführenden Busbar und dem Gehäuse sicherstellen, sodass eindringende Feuchtigkeit im schlechtesten Fall Kriechströme oder einen Kurzschluss auslöst. Erschwerend kommt hinzu: In den Ecken eines rechteckigen Profils lässt sich mit klassischen Dichtkonturen keine gleichmäßige Kompression erreichen, und an den Kanten entsteht eine zusätzliche Kerbwirkung, die Risse begünstigt.
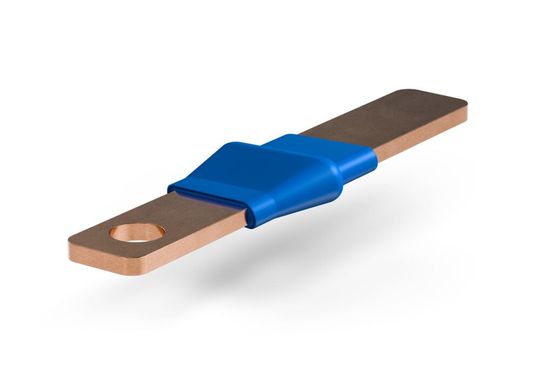
Rechteckige Stromschiene mit chemisch angebundener Elastomerdichtung. Die Metall-Elastomer-Verbindung verhindert Leckagepfade entlang der Grenzfläche.
(Bild: Freudenberg Sealing Technologies)
Freudenberg Sealing Technologies verfolgt einen anderen Weg: die chemische Anbindung eines Elastomers an die Stromschiene. Das Unternehmen hat dieses Verfahren speziell für Busbar-Durchführungen in ölgekühlten E-Motoren, Batteriegehäusen und Klimakompressoren entwickelt – die Anwendung auf rechteckige Querschnitte ist patentiert. Dafür gibt es zwei Varianten: Beim Rigid Overmolding wird die Oberfläche zunächst mit einem Primer vorbehandelt und mit einer elastomeren Schicht versehen, die chemisch mit dem Metall verbunden ist. Anschließend erfolgt das Umspritzen mit Thermoplast, sodass eine stoffschlüssige Verbindung entsteht. Bei der Variante Overmolded Installed wird die chemisch gebundene Elastomerdichtung zunächst auf die Stromschiene aufgebracht und erst danach in das Gehäuse integriert. Das gleicht Fertigungstoleranzen aus und erlaubt zusätzliche Dichtfunktionen.
Im Gegensatz zu einem starren Epoxidverguss kompensiert die elastische Verbindung dauerhaft Relativbewegungen zwischen Busbar und Gehäuse – sowohl thermische Ausdehnungen im Betrieb als auch mechanische Bewegungen bei der Montage, ohne dass die Dichtheit darunter leidet.
Ein weiterer wesentlicher Vorteil betrifft die Fertigung selbst: Der Verguss erfolgt häufig erst am Produktionsende, sodass ein Fehler meist die gesamte Baugruppe unbrauchbar macht. Die Elastomerlösung lässt sich dagegen an unterschiedlichen Stellen integrieren, wodurch sich Ausschuss reduzieren und einzelne Komponenten leichter austauschen lassen.
Drei konstruktive Stellschrauben spielen dabei zusammen: Die Auslegung der Dichtkontur sorgt dafür, dass auch an den Ecken rechteckiger Querschnitte eine gleichmäßige Anpressung entsteht. Die Formgebung reduziert zugleich die Kerbwirkung an den Kanten, die bei starrem Verguss zusätzliche Risse begünstigt. Und das elastische Material selbst gleicht Fertigungstoleranzen im Bauteil aus, die bei starren Vergusssystemen zu punktueller Überlastung führen würden. Als Elastomere kommen je nach Anwendung FKM, AEM, ACM, HNBR, NBR oder EPDM zum Einsatz, teilweise auch thermoplastische Elastomere. Abhängig von der Werkstoffwahl deckt die Lösung einen Temperaturbereich von –40 °C bis über 200 °C ab.
Für die Entwicklung ergibt sich daraus ein praktischer Vorteil: Die kritische Schnittstelle ist von Beginn an auf die Bewegung des Busbars ausgelegt, statt sie im Nachgang zusätzlich abzusichern. Das vereinfacht die Freigabe neuer Batterie- und Antriebsgehäuse, weil die Dichtstelle als Teil des Bauteils mitgedacht wird und nicht als nachträglich zu prüfendes Risiko.
Schnitt durch eine Gehäusedurchführung: Die Elastomerdichtung mit mehreren Dichtlippen ist an die Stromschiene angebunden und gewährleistet eine mediendichte Abdichtung zum Gehäuse. Geprüft wird diese Dichtstelle am fertigen Bauteil.
(Bild: Freudenberg Sealing Technologies)
Grundlage der Auslegung ist ein eigens für diese Anwendung entwickeltes Prüfprogramm an ausgeführten Bauteilen, nicht nur an Materialproben, orientiert an anerkannten Normen wie DIN EN 60068-2-2 für die Wärmealterung, DIN EN 60068-2-14 für den Temperaturwechsel und LV 214 für den kombinierten Thermoschock. Die Wärmealterung zeigt, wie sich das Elastomer über die Fahrzeuglebensdauer verändert. Der Temperaturwechseltest bildet die wiederkehrenden Belastungswechsel im Fahrbetrieb ab und die Lagerung in Öl oder Kältemittel prüft, ob die Verbindung auch unter chemischer Belastung dicht und elektrisch isolierend bleibt. Besonders hart geprüft wird die Verbindung in Klimakompressoren mit CO₂ als Kältemittel: Die kleinen CO₂-Moleküle können in das Elastomer eindringen und sich bei einem schnellen Druckabfall schlagartig ausdehnen – ein Phänomen, das als explosive Dekompression bekannt ist und die Dichtung von innen beschädigen kann. Die Verbindung muss deshalb nicht nur Temperaturwechseln, sondern auch Prüfdrücken über 100 bar sowie genau diesem Effekt standhalten.
Erst das Zusammenspiel aus Werkstoff, Geometrie und Prüfprogramm macht die Durchführung so belastbar wie die übrigen Bauteile im Antriebsstrang. Mit steigenden Spannungslagen und kompakteren Bauräumen in der Elektromobilität nimmt das Leckagerisiko weiter zu. Ein Grund mehr, die Grenzfläche zwischen Kupfer und Kunststoff schon in der Entwicklungsphase mitzudenken, statt sie erst im Feld zu testen.
Mehr über Freudenberg Sealing Technologies
Freudenberg Sealing Technologies ist ein führender Anbieter von hochleistungsfähigen Materialien und modernen Produkten für die Automobilindustrie und die allgemeine Industrie. Bei der Erforschung, Entwicklung und Einführung innovativer Produkt- und Prozesslösungen profitiert das Unternehmen von 175 Jahren Ingenieur- und Werkstofferfahrung. Dabei standen und stehen die technologischen Wünsche und Anforderungen der Kunden stets im Fokus.
Nehmen Sie gerne Kontakt mit uns auf!
Christian Jaschke Senior Product Manager christian.jaschke@fst.com
(ID:50962416)
Stand: 08.12.2025
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg einschließlich aller mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Meine Einwilligung umfasst zudem die Verarbeitung meiner E-Mail-Adresse und Telefonnummer für den Datenabgleich zu Marketingzwecken mit ausgewählten Werbepartnern wie z.B. LinkedIN, Google und Meta. Hierfür darf die Vogel Communications Group die genannten Daten gehasht an Werbepartner übermitteln, die diese Daten dann nutzen, um feststellen zu können, ob ich ebenfalls Mitglied auf den besagten Werbepartnerportalen bin. Die Vogel Communications Group nutzt diese Funktion zu Zwecken des Retargeting (Upselling, Crossselling und Kundenbindung), der Generierung von sog. Lookalike Audiences zur Neukundengewinnung und als Ausschlussgrundlage für laufende Werbekampagnen. Weitere Informationen kann ich dem Abschnitt „Datenabgleich zu Marketingzwecken“ in der Datenschutzerklärung entnehmen.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden. Dies gilt nicht für den Datenabgleich zu Marketingzwecken.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://contact.vogel.de abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.


 Diskussion um CATL